塑料专用料填充改性技术要点及常见问题处理方案
📅 2026-10-23
🔖 泾县博远高分子材料有限公司:塑料填充母料,高分子新材料,塑料专用料,碳酸钙粉体
填充改性看似简单,实则对配方设计和工艺控制要求极高。填料粒径、表面处理方式、螺杆组合、喂料位置,任何一个变量没调好,都会直接反映在制品的力学性能和外观上。泾县博远高分子材料有限公司:塑料填充母料,高分子新材料,塑料专用料,碳酸钙粉体——结合多年一线生产经验,梳理几个关键技术要点和常见问题的处理思路。
一、填料选择与表面处理
碳酸钙粉体是塑料填充母料中最常用的无机填料,但重钙与轻钙的吸油值、堆密度差异明显,直接影响母料在基体树脂中的分散效果。对于PP体系,建议选用1250目以上、活化度≥95%的重钙粉体;PE吹膜体系则需控制粉体含水率在0.3%以下,否则母料挤出时容易出现气泡和晶点。
表面处理剂的选用同样关键。硬脂酸适用于通用体系,但遇到高填充量(>40%)时,铝酸酯偶联剂或钛酸酯偶联剂的偶联效率更高,能有效降低体系黏度、改善加工流动性。
二、挤出工艺参数控制
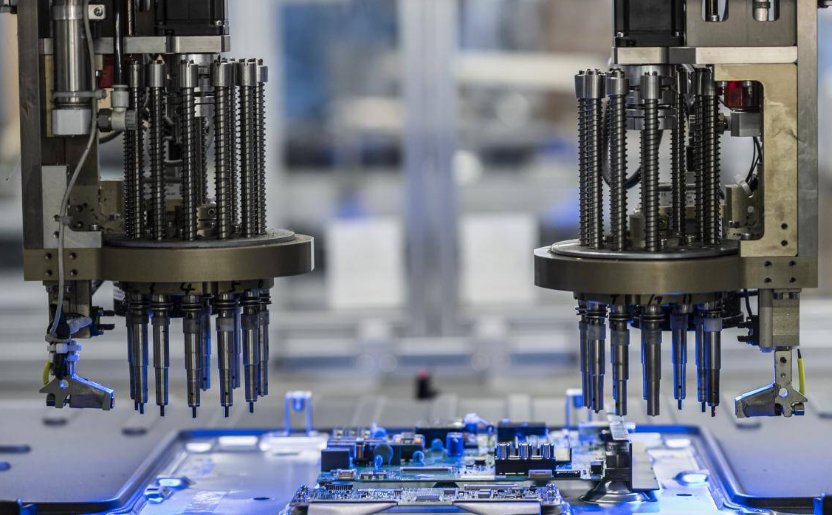
双螺杆挤出机的螺杆组合应遵循“先分散后分布”的原则:输送段→熔融段→强剪切分散段→排气段→均化段。几个关键参数供参考:
- 机筒温度:PP基体系170~200℃,PE基体系150~180℃,避免局部过热导致偶联剂分解
- 螺杆转速:400~600rpm,过高会剪切过度使填料破碎、过低则分散不均
- 喂料比例:填料一次性加入易架桥,建议侧喂料分两段加入
- 真空度:排气段真空度控制在-0.06~-0.08MPa,有效脱除挥发分
三、常见问题及处理方案
实际生产中反馈较多的几个问题:
- 母料表面粗糙、拉条断条——多为粉体含水偏高或润滑体系过量,应复检粉体干燥工序并适当降低润滑剂用量
- 制品出现白点或麻面——填料分散不良所致,可调整螺杆组合增加分散元件,或提高偶联剂包覆率
- 母料下料架桥——碳酸钙粉体堆密度低、流动性差,可在配方中引入少量流动改性剂,同时检查料斗振动装置
作为专注高分子新材料领域的企业,泾县博远高分子材料有限公司:塑料填充母料,高分子新材料,塑料专用料,碳酸钙粉体,在配方验证和工艺放大环节积累了较完整的数据库,可根据客户基体树脂型号和终端制品要求进行定制化调整。填充改性的核心在于填料—助剂—工艺三者的匹配度,脱离实际工况谈配方没有意义。欢迎来电交流具体技术需求。